


- AIDE
- Mode d’emploi
- Fonctionnalités pratiques
- Définir le certificat d’inspection
Définir le certificat d’inspection
Aperçu du rapport d’inspection
Ce service fournit un rapport documentant les résultats des inspections effectuées avant l’expédition.
Conseil
- Les résultats des mesures dimensionnelles seront ajoutés au schéma joint à l’envoi.
- Le rapport sera expédié avec les pièces sous forme imprimée (pas numérique).
- La plaque usinée, les pièces tournées, la tôle et la soudure de tôle constituent les services applicables.
Attention
- Le certificat d’inspection ne constitue pas un certificat d’assurance qualité.
- Si « Aucun » est sélectionné pour le certificat d’inspection, aucun certificat d’inspection ne sera joint. Seule l’inspection standard préalable à l’expédition sera effectuée.
- L’option de certificat d’inspection n’est pas disponible lors de l’utilisation du service de nettoyage ou des pièces en miroir.
- Pour plus de détails sur les normes de qualité de meviy, veuillez consulter les éléments ci-dessous.
Fraisage CNC:Contrôle de qualitéTournage CNC:Contrôle de qualitéPièces en tôle:Contrôle de qualitéPièces en tôle soudée:Contrôle qualité
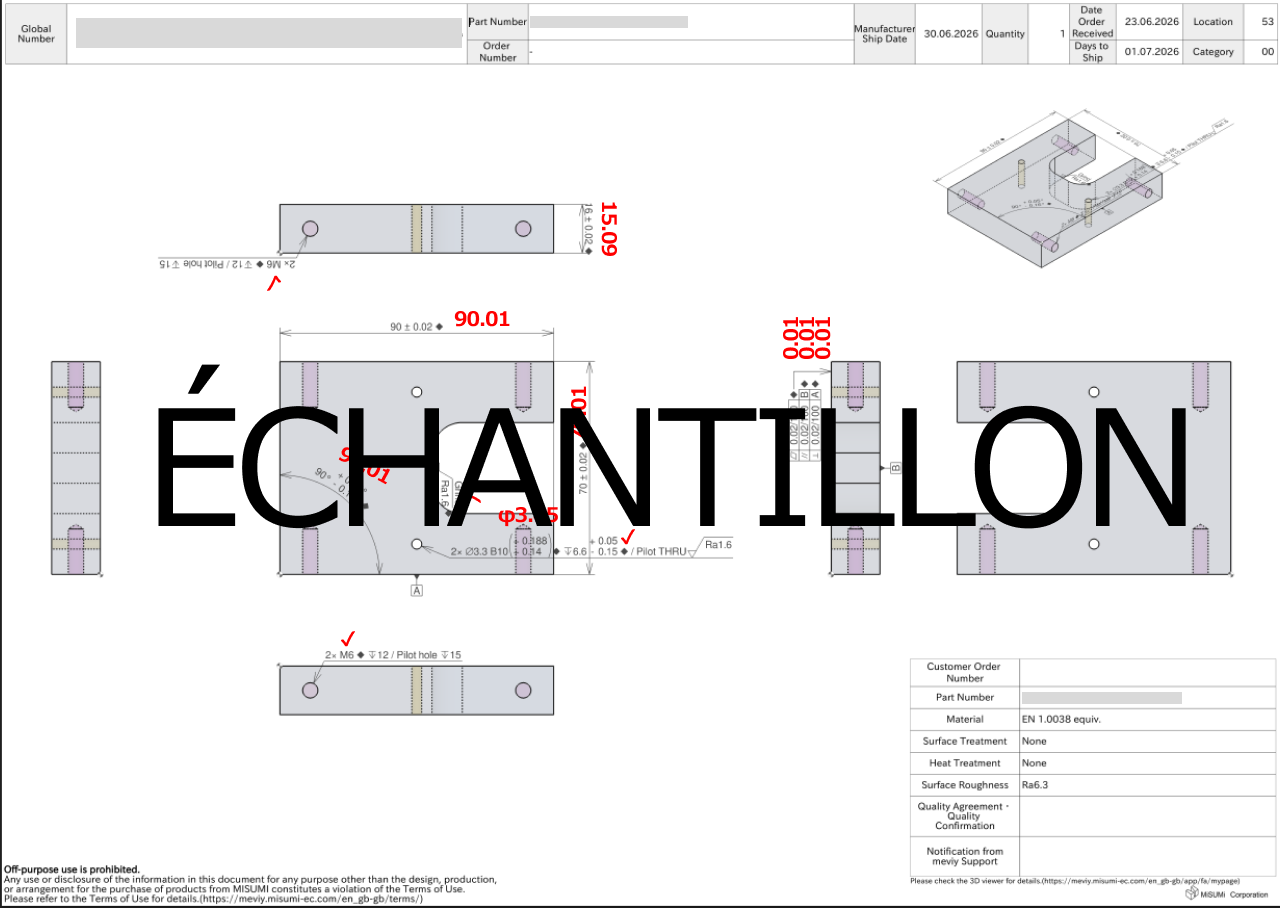
Exemple de rapport d’inspection
Les résultats de l’inspection seront saisis en rouge sur le schéma ci-joint.
▼Schéma joint
Attention
- S’il y a de nombreux éléments d’inspection, les résultats peuvent être fournis à la fois sur le schéma ci-joint et sur une feuille séparée (voir l’exemple ci-dessous).
▼Schéma joint
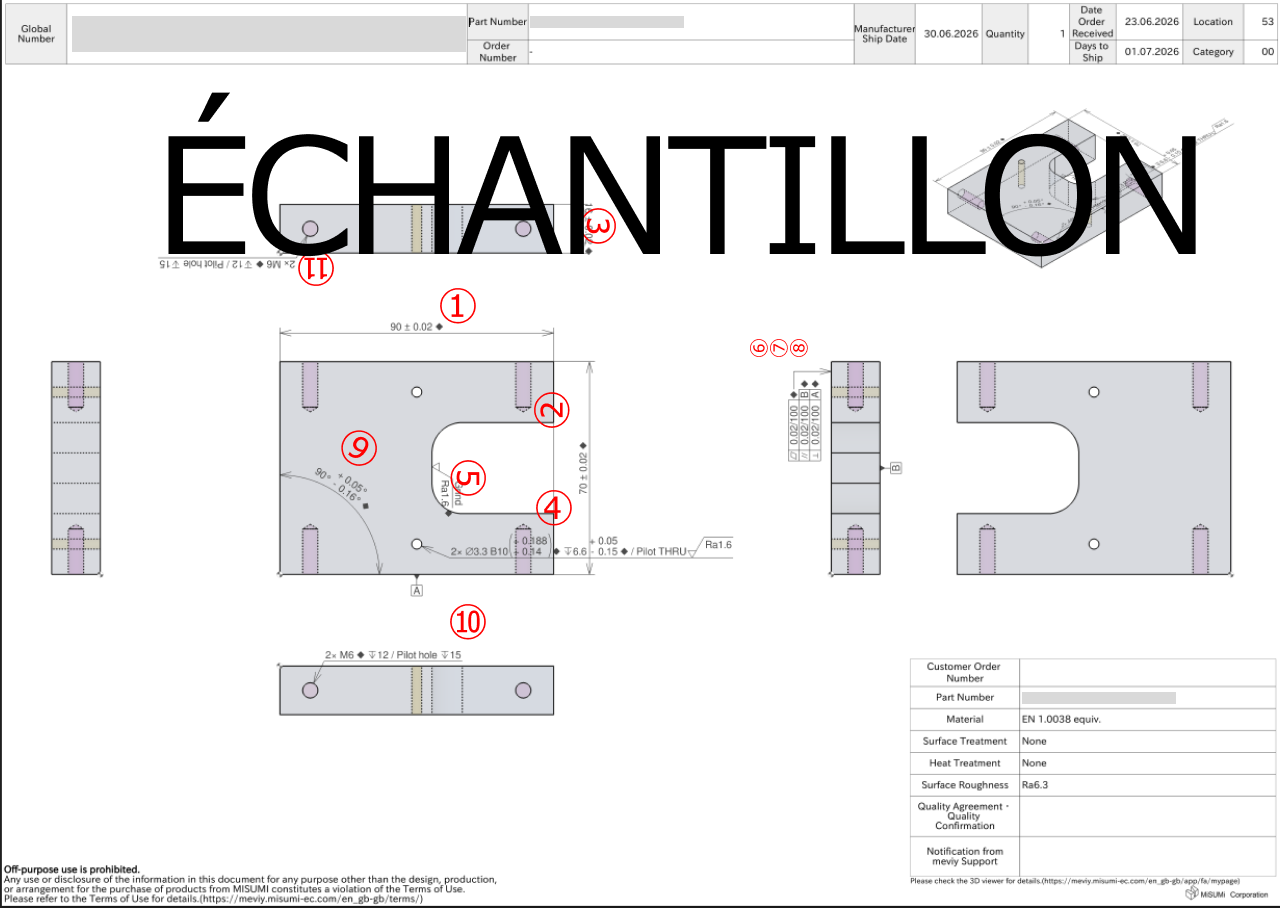
▼Feuille séparée

Comment configurer le certificat d'inspection
▼ÉTAPE1
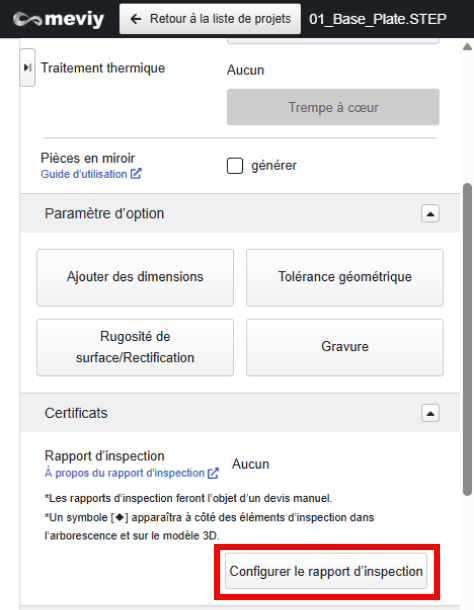
Dans la section Certificats de la visionneuse 3D (sous Paramètres d’option), cliquez sur le bouton « Définir le certificat d’inspection ».
▼ÉTAPE2
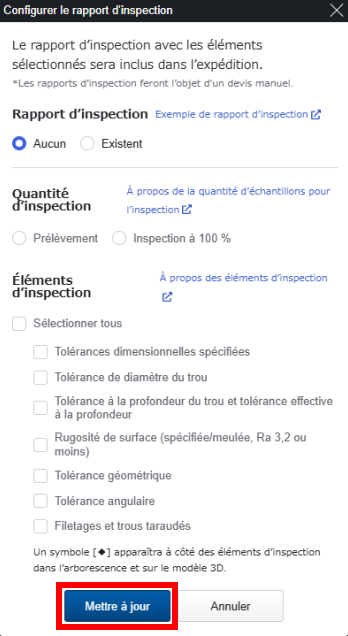
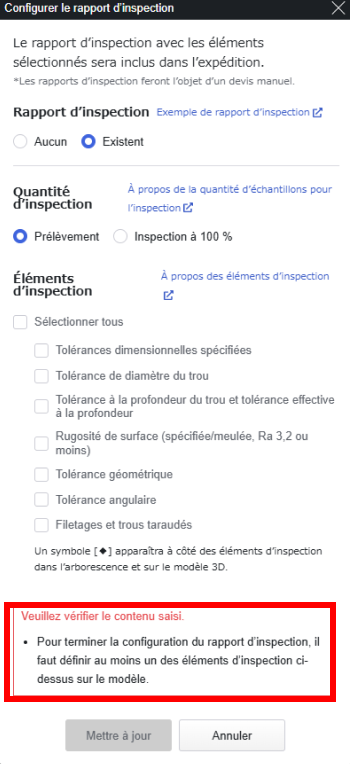
Une boîte de dialogue apparaît. Suivez les étapes ci-dessous.
1. Sélectionnez « Inclus » pour le certificat d’inspection.
*La valeur par défaut est définie sur « Aucun ».
2. Sélectionnez la quantité d’inspection : « Échantillonnage » ou « Inspection à 100 % ».
*Veuillez vous reporter à la section « Quantité d’inspection » au bas de cette page pour connaître la taille d’échantillon applicable.
3. Cochez (✓) les éléments d’inspection souhaités.
*Seuls les éléments présents dans le modèle sont actifs (sélectionnables).
Exemple : Si le modèle contient uniquement des filetages et des trous filetés, seuls les éléments de filetage et de trou fileté sont actifs.
4. Enfin, cliquez sur le bouton « Mettre à jour ».
Attention
- Un certificat d’inspection ne peut pas être sélectionné à moins que le modèle ne contienne des éléments d’inspection éligibles (voir le tableau ci-dessus). Sinon, l’erreur suivante apparaîtra dans la boîte de dialogue.
Assurez-vous de spécifier les éléments d’inspection pertinents (tels que les tolérances, la rugosité de surface et les filetages) dans le modèle avant de sélectionner le certificat d’inspection.
Quantité d’inspection
Vous pouvez choisir entre une inspection d’échantillonnage et une inspection à 100 %. Si vous sélectionnez l’inspection d’échantillonnage, la taille de l’échantillon sera déterminée comme suit.
▼Tableau de quantité d’échantillonnage
- Le nombre d’échantillons inspectés dépend de la quantité commandée, comme indiqué dans le tableau ci-dessous. Veuillez noter que la taille de l’échantillon ne peut pas être spécifiée individuellement.
| Quantité commandée | Taille de l’échantillon Quantité d’inspection |
|---|---|
| 1 | 1 |
| 2 | 2 |
| 3~15 | 3 |
| 16~25 | 5 |
| 26~50 | 9 |
| 51~100 | 13 |
| 101~150 | 23 |
| 151~300 | 33 |
| 301~500 | 51 |
| 501~1 000 | 75 |
Élément d'inspection (Fraisage CNC/Tournage CNC)
Le tableau suivant répertorie les éléments d’inspection, les dimensions applicables et les méthodes utilisées pour enregistrer les résultats.
| Élément d’inspection | Disponible | Détails | Service applicable | Méthode d’enregistrement des résultats | Informations complémentaires | |
|---|---|---|---|---|---|---|
| Fraisage CNC | Tournage CNC | |||||
| Dimension avec tolérance spécifiée | Dimensions | 〇 | 〇 | Valeur numérique | ||
| Dimensions de la position/position du trou | 〇 | 〇 | ||||
| Diamètre extérieur de la rainure | ー | 〇 | ||||
| Diamètre externe | ー | 〇 | ||||
| Tolérance de diamètre de trou | Trous de précision | 〇 | 〇 | ◆ Les résultats sont enregistrés comme suit, en fonction de l’instrument de mesure utilisé (exemple : φ11) :
|
Groupe de trous : Tous les trous | |
| Tolérance de largeur de trou oblong (y compris les rainures de clavette internes) | 〇 | 〇 | ||||
| Diamètre interne | ー | 〇 | ||||
| Tolérance de profondeur de trou et tolérance de profondeur effective | 〇 | ー | Coche | |||
| Rugosité de surface | Rugosité de surface spécifiée | Ra3,2 | 〇 | 〇 | Coche | |
| Ra1,6 | 〇 | 〇 | Coche | |||
| Ra0,8 | 〇 | 〇 | Valeur numérique | |||
| Ra0,4 | 〇 | 〇 | Valeur numérique | |||
| Meulage et polissage | Ra3,2 | 〇 | 〇 | Coche | ||
| Ra1,6 | 〇 | 〇 | Valeur numérique | |||
| Ra0,8 | 〇 | 〇 | Valeur numérique | |||
| Ra0,4 | 〇 | 〇 | Valeur numérique | |||
| Polissage | Ra3,2 | 〇 | 〇 | Coche | ||
| Ra1,6 | 〇 | 〇 | Valeur numérique | |||
| Ra0,8 | 〇 | 〇 | Valeur numérique | |||
| Ra0,4 | 〇 | 〇 | Valeur numérique | |||
| Tolérance géométrique | Plat | 〇 | 〇 | Valeur numérique | ||
| Parallélisme | 〇 | 〇 | ||||
| Carrés | 〇 | 〇 | ||||
| Circularité | ー | 〇 | ||||
| Concentricité | ー | 〇 | ||||
| Droit | ー | 〇 | ||||
| Cylindricité | ー | 〇 | ||||
| Faux-rond | ー | 〇 | ||||
| Battement total | ー | 〇 | ||||
| Tolérances angulaires | 〇 | ー | Valeur numérique | |||
| Filetage/Trou fileté | Trou fileté | 〇 | 〇 | Coche | Groupe de trous : Échantillonnage | |
| Inserts pour trous | 〇 | 〇 | ||||
| Taraudage en pouces | 〇 | 〇 | ||||
| Diamètre interne (diamètre nominal M, filetages coniques, etc.) | ー | 〇 | ||||
| Diamètre externe (diamètre nominal M, filetages coniques, etc.) | ー | 〇 | ||||
Attention
- Les dimensions sans tolérances spécifiées sont fabriquées conformément aux tolérances générales de JIS B 0405 (classe moyenne). Les résultats des mesures individuelles ne sont pas fournis.
- Lorsque la barre plate est sélectionnée, les tolérances appliquées automatiquement sont exclues de l’inspection.
Élément d'inspection (Pièces en tôle/Pièces en tôle soudée)
| Élément d’inspection | Disponible | Méthode d’enregistrement des résultats | Informations complémentaires |
|---|---|---|---|
| Dimension avec tolérance spécifiée | Dimensions | Valeur numérique | |
| Dimension de la position | |||
| Dimension de la position du trou | |||
| Tolérance de diamètre de trou | Trous de précision | Valeur numérique | Groupe de trous : Tous les trous |
| Trou oblong | |||
| Trou rectangulaire | |||
| Trou fileté | Trou fileté | Coche | Groupe de trous : Échantillonnage |
| Frottement Trous percés/filetés | |||
| Inserts pour trous | |||
| Éléments d’installation | Écrou | Coche | |
| Douille | |||
| Position de soudure | Finition, méthode, etc. | Coche |
Attention
- Les dimensions sans tolérances spécifiées sont fabriquées conformément à JIS B 0408 Classe B/C pour la tôle et JIS B 0405 Classe C pour la soudure de tôle. Les résultats des mesures individuelles ne sont pas fournis.
Autre
- Un devis manuel est requis.
- Le délai d’exécution peut être plus long que d’habitude en fonction de la quantité d’inspection, du nombre de points d’inspection et de la complexité de l’inspection (par exemple, lorsqu’une machine de mesure des coordonnées est requise).