


- HILFE
- Benutzerhandbuch
- Nützliche Funktionen
- Richten Sie die Prüfbescheinigung ein
Richten Sie die Prüfbescheinigung ein
Übersicht des Prüfberichts
Dieser Service stellt einen Bericht bereit, der die Ergebnisse der vor dem Versand durchgeführten Prüfungen dokumentiert.
Tipp
- Die Ergebnisse der Maßnehmung werden der der Lieferung beigefügten Zeichnung hinzugefügt.
- Der Bericht wird zusammen mit den Teilen in gedruckter Form (nicht digital) versendet.
- Die anwendbaren Services sind Frästeil, Drehteile, Blechteil und geschweißtes Blechteil.
Achtung
- Die Prüfbescheinigung stellt kein Zertifikat der Qualitätssicherung dar.
- Wenn für die Prüfbescheinigung „Ohne“ ausgewählt wird, wird keine Prüfbescheinigung beigefügt. Vor dem Versand wird nur die Standardprüfung durchgeführt.
- Die Option einer Prüfbescheinigung ist bei Verwendung des Reinigungsservices oder von Spiegelbauteilen nicht verfügbar.
- Einzelheiten zu den Qualitätsstandards von meviy finden Sie unten.
CNC Fräsen:QualitätskontrolleCNC Drehen:QualitätskontrolleBlechteile:QualitätskontrolleGeschweißtes Blech:Qualitätskontrolle
Muster-Prüfbericht
Die Prüfergebnisse werden in Rot in die beigefügte Zeichnung eingetragen.
▼Beigefügte Zeichnung
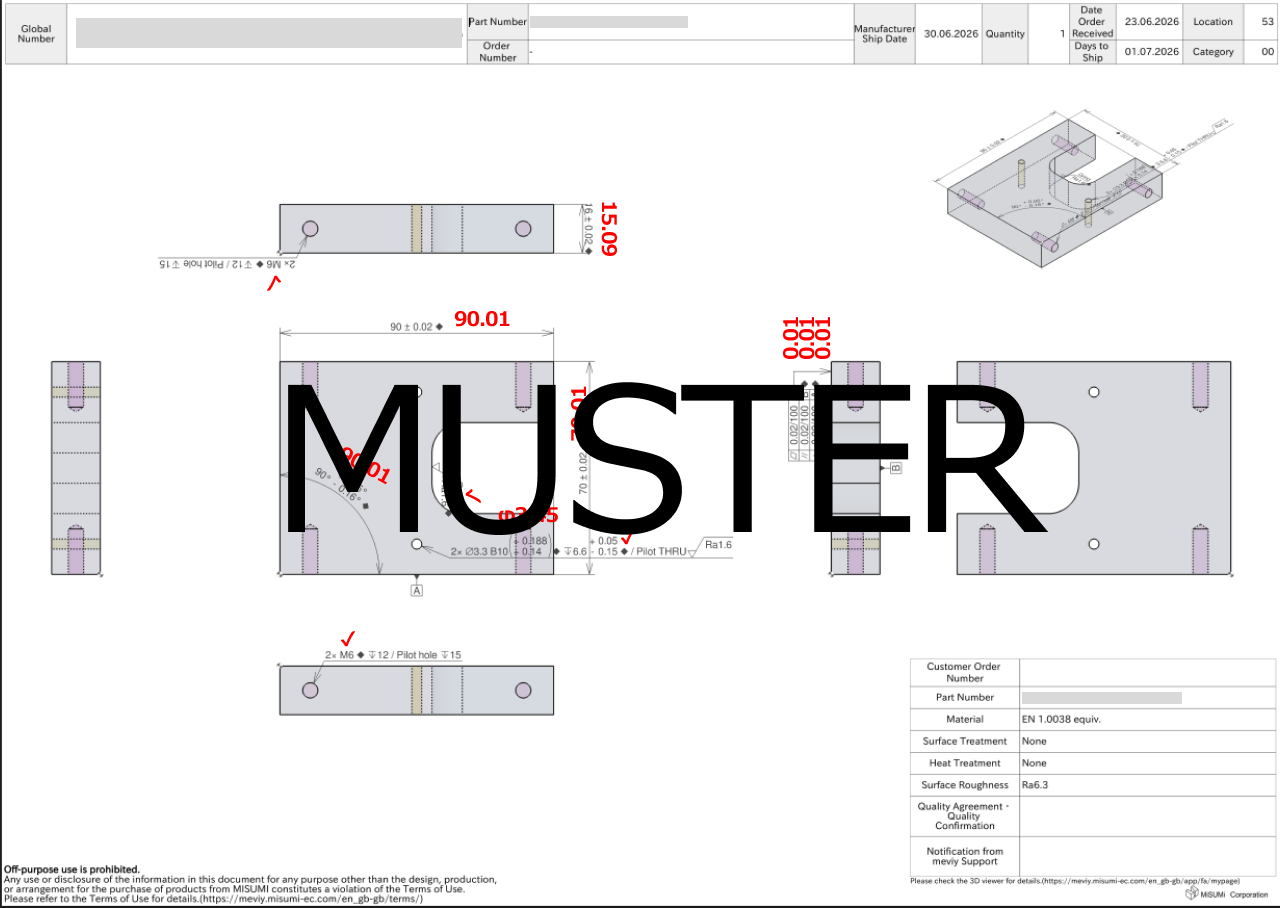
Achtung
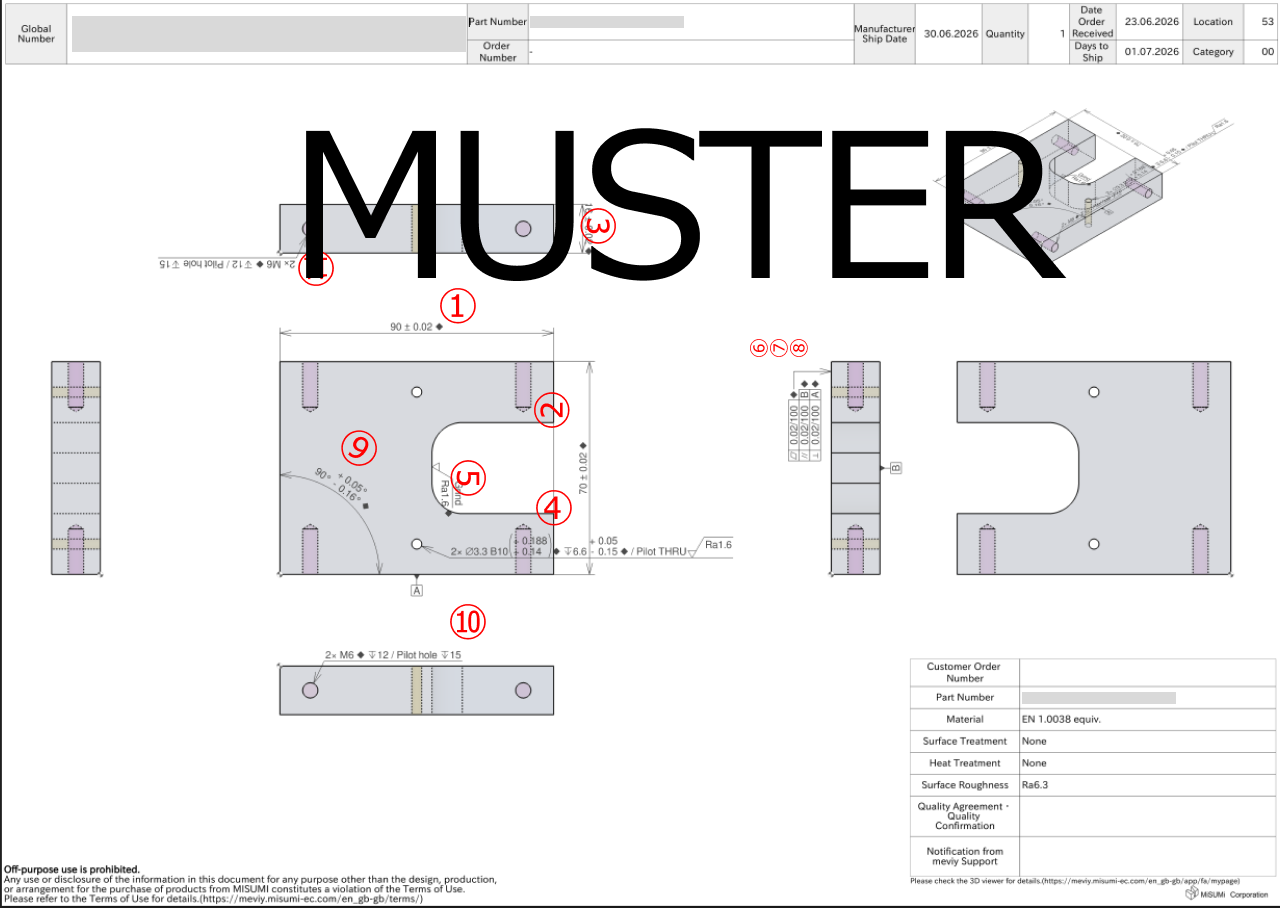
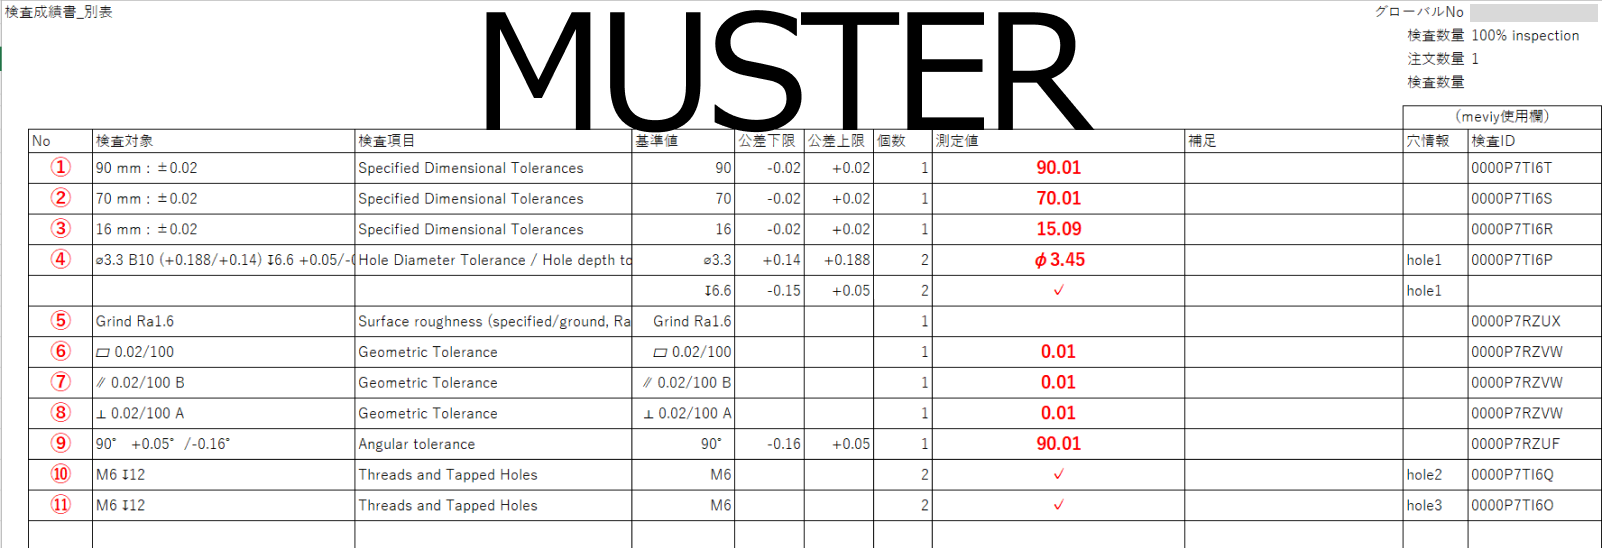
- Wenn es viele Prüfpositionen gibt, können die Ergebnisse sowohl in der beigefügten Zeichnung als auch auf einem separaten Blatt bereitgestellt werden (siehe Beispiel unten).
▼Beigefügte Zeichnung
▼Separates Blatt
So richten Sie eine Prüfbescheinigung ein
▼Schritt1
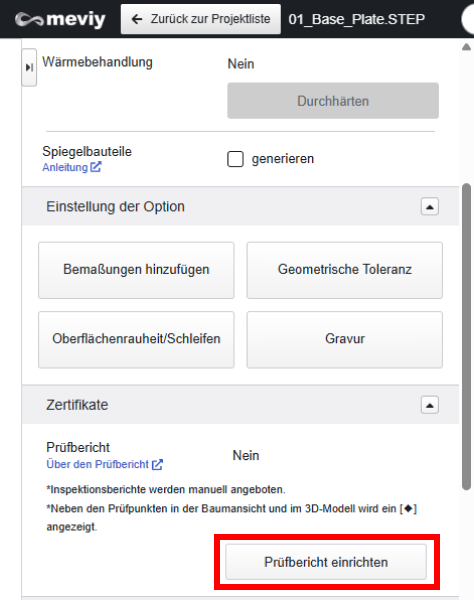
Klicken Sie im Abschnitt „Bescheinigungen“ der 3D-Ansicht (unter „Optionale Einstellungen“) auf die Schaltfläche „Prüfbescheinigung festlegen“.
▼Schritt2
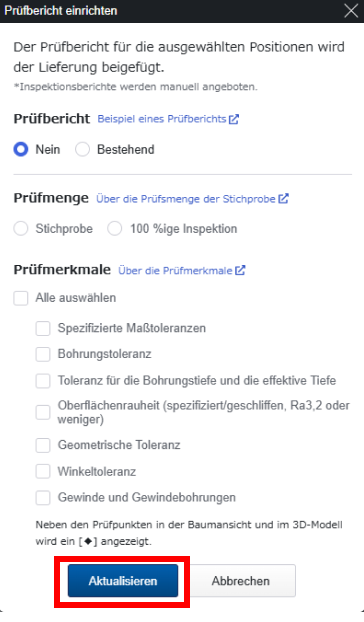
Ein Dialogfeld wird angezeigt. Befolgen Sie die folgenden Schritte.
1. Um die Prüfbescheinigung zu erhalten, wählen Sie „Enthalte“.
* Der Standardwert lautet „Ohne“.
2. Wählen Sie die Anzahl der Prüfungen: „Stichprobenprüfung“ oder „100-%-Prüfung“.
*Bitte beachten Sie den Abschnitt „Anzahl der Prüfungen“ am Ende dieser Seite für die anwendbare Stichprobengröße.
3. Markieren (✓) Sie die Punkte, die Sie prüfen möchten.
* Nur im Modell vorhandene Elemente sind aktiv (auswählbar).
Beispiel: Wenn das Modell nur Gewinde und Gewindebohrungen enthält, sind nur die Elemente für Gewinde und Gewindebohrungen aktiv.
4. Klicken Sie abschließend auf die Schaltfläche „Aktualisieren“.
Achtung
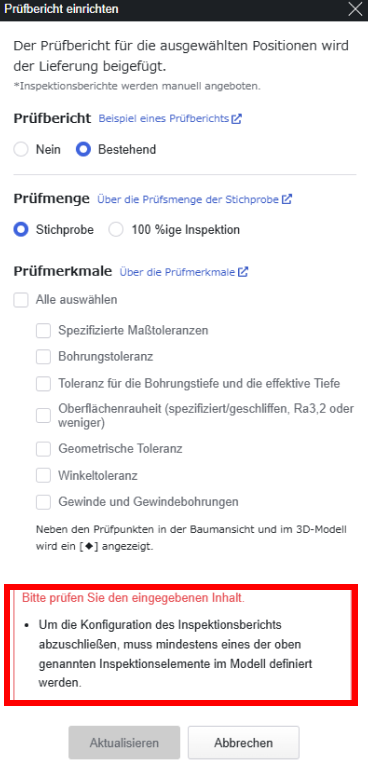
- Die Prüfbescheinigung kann nur dann ausgewählt werden, enthält das Modell enthält geeignete Prüfmerkmale (siehe Tabelle oben). Andernfalls wird im Dialogfeld der folgende Fehler angezeigt.
Stellen Sie sicher, dass Sie die relevanten Prüfmerkmale (wie Toleranzen, Oberflächenrauheit und Gewinde) im Modell angeben, bevor Sie die Prüfbescheinigung auswählen.
Anzahl der Prüfungen
Sie können zwischen Stichprobenprüfung und 100-%-Prüfung wählen. Wenn Sie die Stichprobenprüfung auswählen, wird der Stichprobengröße wie folgt festgelegt.
▼Anzahl der Stichproben – Tabelle
- Die Anzahl der geprüften Stichproben hängt von der Bestellstückzahl ab, wie in der untenstehenden Tabelle gezeigt. Bitte beachten Sie, dass die Stichprobengröße nicht individuell festgelegt werden kann.
| Bestellstückzahl | Stichprobengröße Anzahl der Prüfungen |
|---|---|
| 1 | 1 |
| 2 | 2 |
| 3~15 | 3 |
| 16~25 | 5 |
| 26~50 | 9 |
| 51~100 | 13 |
| 101~150 | 23 |
| 151~300 | 33 |
| 301~500 | 51 |
| 501~1.000 | 75 |
Prüfelement (CNC Fräsen/CNC Drehen)
Die folgende Tabelle listet die Prüfmerkmale, anwendbaren Maße und die Methoden auf, die zur Erfassung der Ergebnisse verwendet werden.
| Prüfelement | Möglich | Details | Betroffene Dienstleistung | Methode zur Ergebniserfassung | Zusätzliche Informationen | |
|---|---|---|---|---|---|---|
| CNC Fräsen | CNC Drehen | |||||
| Maß mit festgelegter Toleranz | Außenabmessungen | 〇 | 〇 | Numerischer Wert | ||
| Positions-/Lochpositionsmaße | 〇 | 〇 | ||||
| Nut Außendurchmesser | ー | 〇 | ||||
| Außendurchmesser | ー | 〇 | ||||
| Toleranz des Bohrungsdurchmessers | Präzisionsbohrungen | 〇 | 〇 | ◆ Ergebnisse werden je nach verwendetem Messgerät wie folgt erfasst (Beispiel: φ11):
|
Bohrungsgruppe: alle Bohrungen | |
| Breitentoleranz für Langlöcher (einschließlich innenliegende Passfedernuten) | 〇 | 〇 | ||||
| Innendurchmesser | ー | 〇 | ||||
| Toleranz der Bohrungstiefe und effektive Tiefentoleranz | 〇 | ー | Häkchen | |||
| Oberflächenrauheit | Vorgegebene Oberflächenrauheit | Ra3,2 | 〇 | 〇 | Häkchen | |
| Ra1,6 | 〇 | 〇 | Häkchen | |||
| Ra0,8 | 〇 | 〇 | Numerischer Wert | |||
| Ra0,4 | 〇 | 〇 | Numerischer Wert | |||
| Schleifen und Polieren | Ra3,2 | 〇 | 〇 | Häkchen | ||
| Ra1,6 | 〇 | 〇 | Numerischer Wert | |||
| Ra0,8 | 〇 | 〇 | Numerischer Wert | |||
| Ra0,4 | 〇 | 〇 | Numerischer Wert | |||
| Poliert | Ra3,2 | 〇 | 〇 | Häkchen | ||
| Ra1,6 | 〇 | 〇 | Numerischer Wert | |||
| Ra0,8 | 〇 | 〇 | Numerischer Wert | |||
| Ra0,4 | 〇 | 〇 | Numerischer Wert | |||
| geometrische Toleranzen | Ebenheit | 〇 | 〇 | Numerischer Wert | ||
| Parallelität | 〇 | 〇 | ||||
| Rechtwinkligkeit | 〇 | 〇 | ||||
| Rundheit | ー | 〇 | ||||
| Konzentrizität | ー | 〇 | ||||
| Geradheit | ー | 〇 | ||||
| Zylindrizität | ー | 〇 | ||||
| Rundlauf | ー | 〇 | ||||
| Gesamtrundlauf | ー | 〇 | ||||
| Winkeltoleranzen | 〇 | ー | Numerischer Wert | |||
| Gewinde/Gewindebohrung | Gewindebohrung | 〇 | 〇 | Häkchen | Bohrungsgruppe: Stichprobenprüfung | |
| Steckbohrungen | 〇 | 〇 | ||||
| Zollgewinde | 〇 | 〇 | ||||
| Innendurchmesser (Nenndurchmesser M, Kegelgewinde usw.) | ー | 〇 | ||||
| Außendurchmesser (Nenndurchmesser M, Kegelgewinde usw.) | ー | 〇 | ||||
Achtung
- Maße ohne angegebene Toleranzen werden gemäß den allgemeinen Toleranzen nach JIS B 0405 (mittlere Klasse) gefertigt. Einzelne Messergebnisse werden nicht bereitgestellt.
- Wenn Flachstahl ausgewählt ist, werden automatisch angewendete Toleranzen von der Inspektion ausgeschlossen.
Prüfelement (Blechteile/Geschweißtes Blech)
| Prüfelement | Möglich | Methode zur Ergebniserfassung | Zusätzliche Informationen |
|---|---|---|---|
| Maß mit festgelegter Toleranz | Außenabmessungen | Numerischer Wert | |
| Positionsmaß | |||
| Lochpositionsmaß | |||
| Toleranz des Bohrungsdurchmessers | Präzisionsbohrungen | Numerischer Wert | Bohrungsgruppe: alle Bohrungen |
| Langloch | |||
| Rechteckiger Ausschnitt | |||
| Gewindebohrung | Gewindebohrung | Häkchen | Bohrungsgruppe: Stichprobenprüfung |
| Reibbohrungen/Gewindebohrungen | |||
| Steckbohrungen | |||
| Installationselemente | Mutter | Häkchen | |
| Muffe | |||
| Schweißstelle | Finish, Verfahren usw. | Häkchen |
Achtung
- Maße ohne angegebene Toleranzen werden gemäß JIS B 0408 Klasse B/C für Blechteile und JIS B 0405 Klasse C für Blechteilschweißen gefertigt. Einzelne Messergebnisse werden nicht bereitgestellt.
Sonstige
- Ein manuelles Angebot ist erforderlich.
- Die Lieferzeit kann je nach Stückzahl der geprüften Produkte, Anzahl der Prüfpunkte und Komplexität der Inspektion (z. B. wenn eine Koordinatenmessmaschine erforderlich ist) länger als üblich sein.